Søk

Hvordan en sprøytestøpemaskin for gummi fungerer
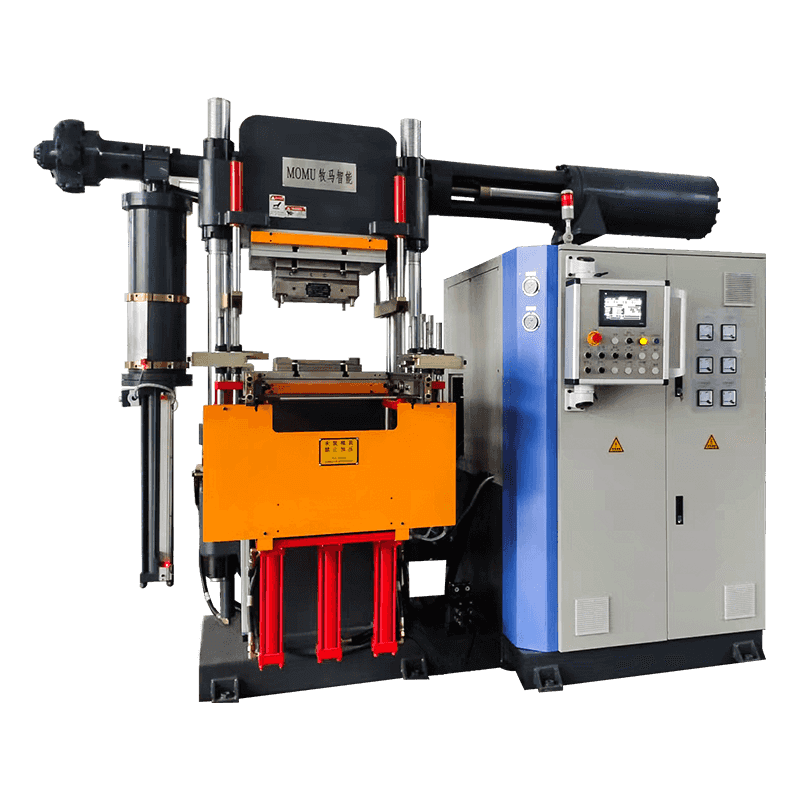
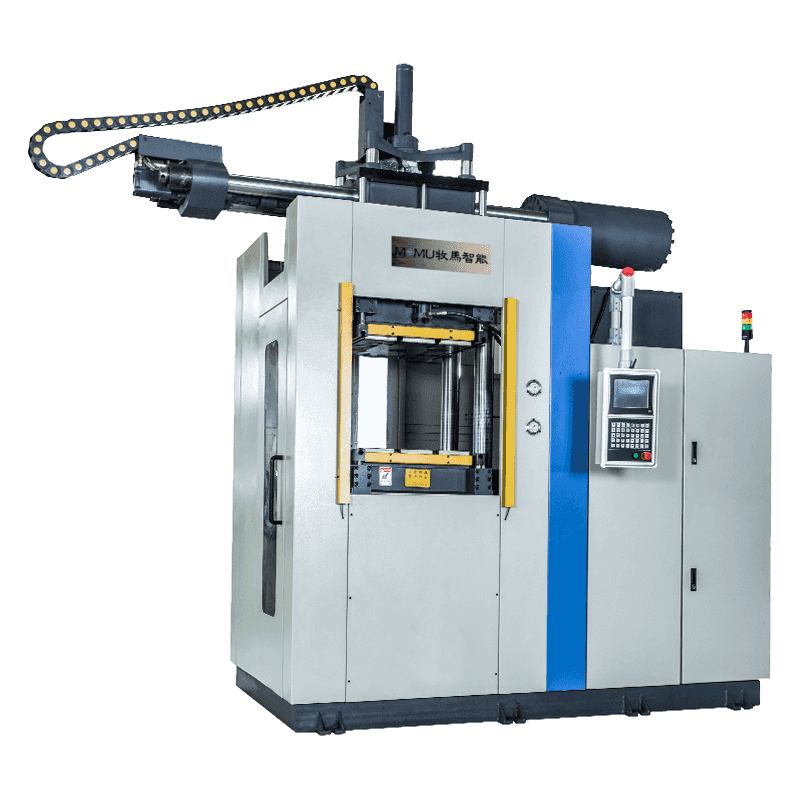
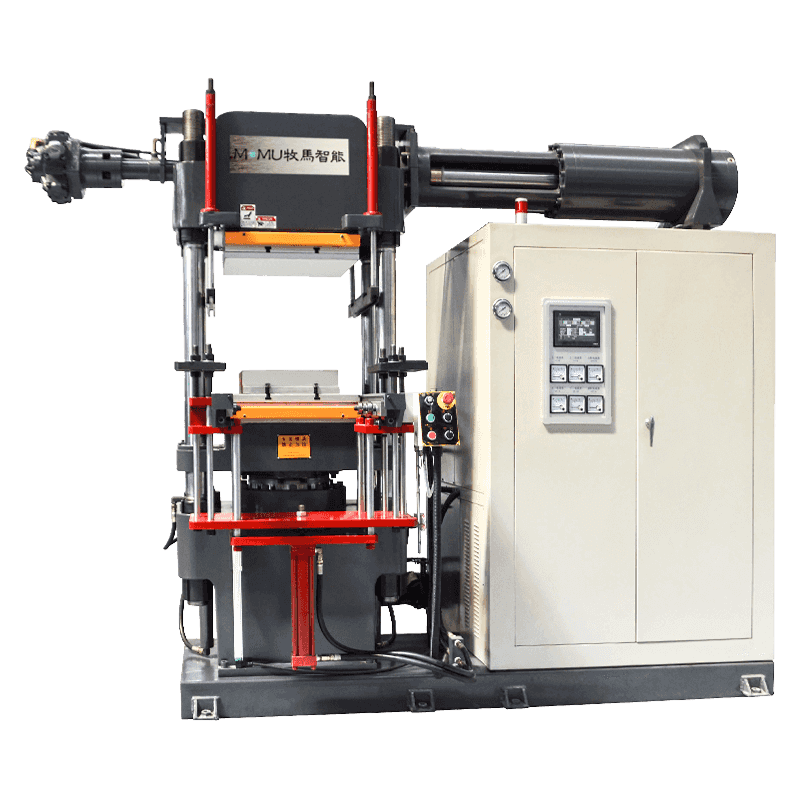
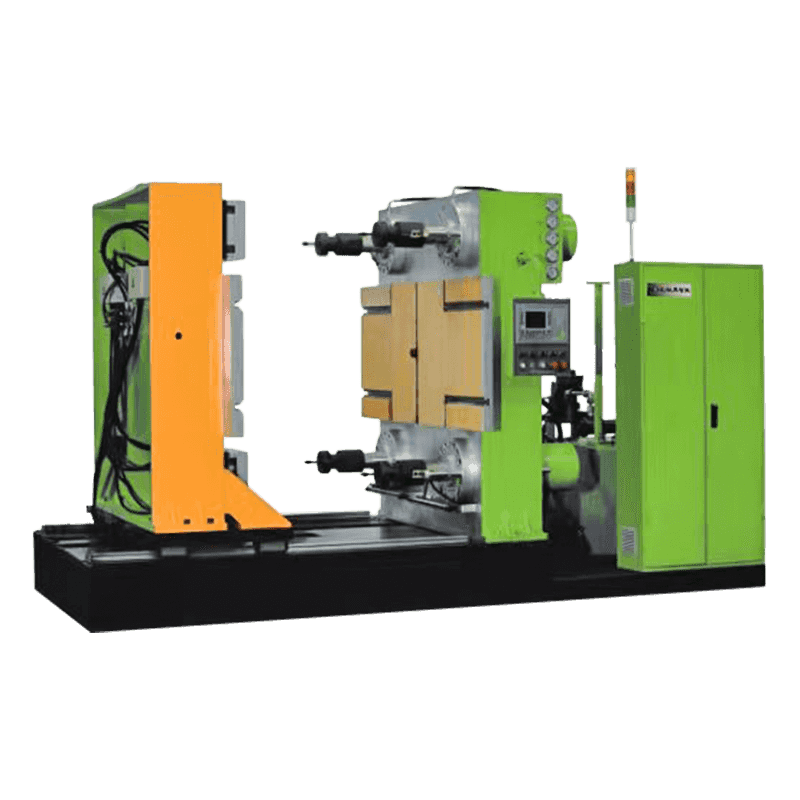
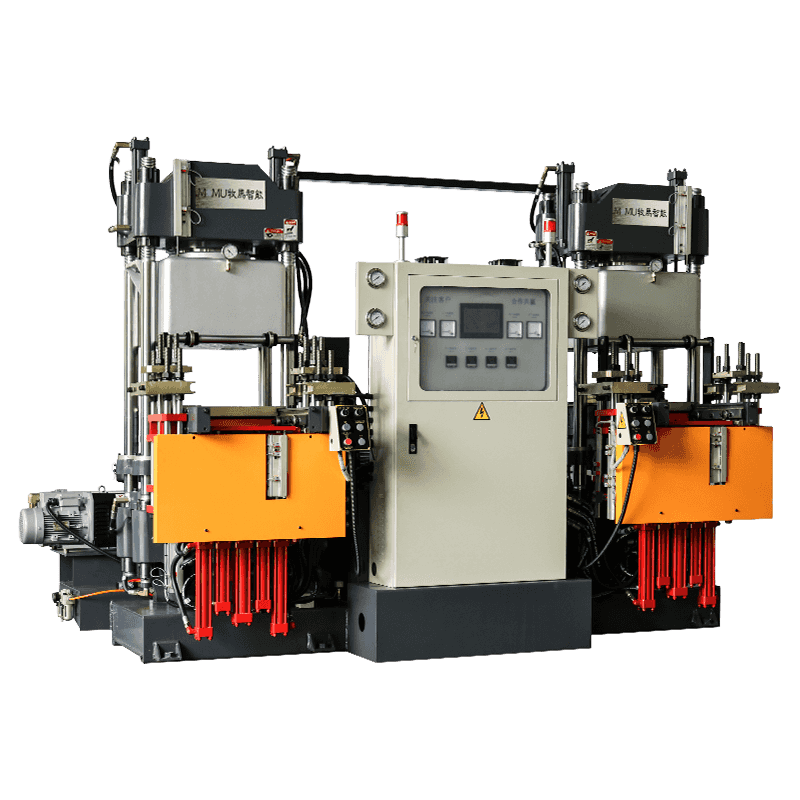
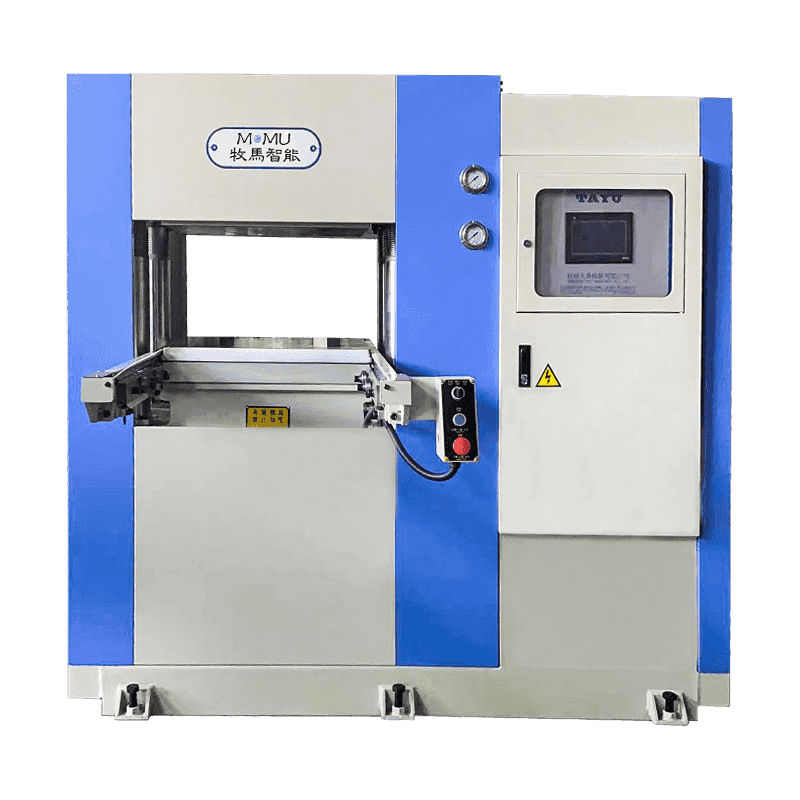
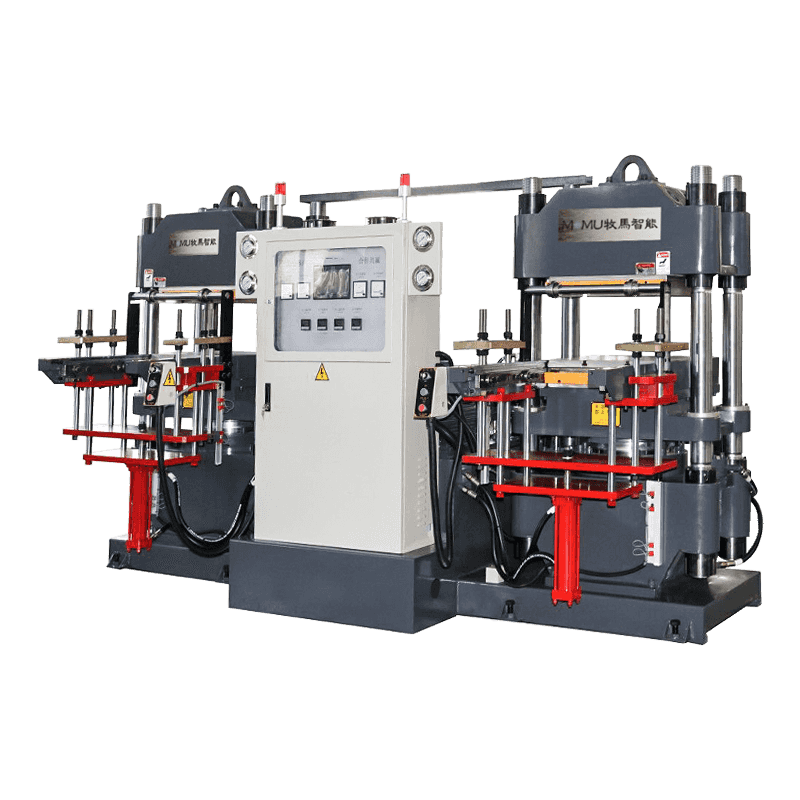
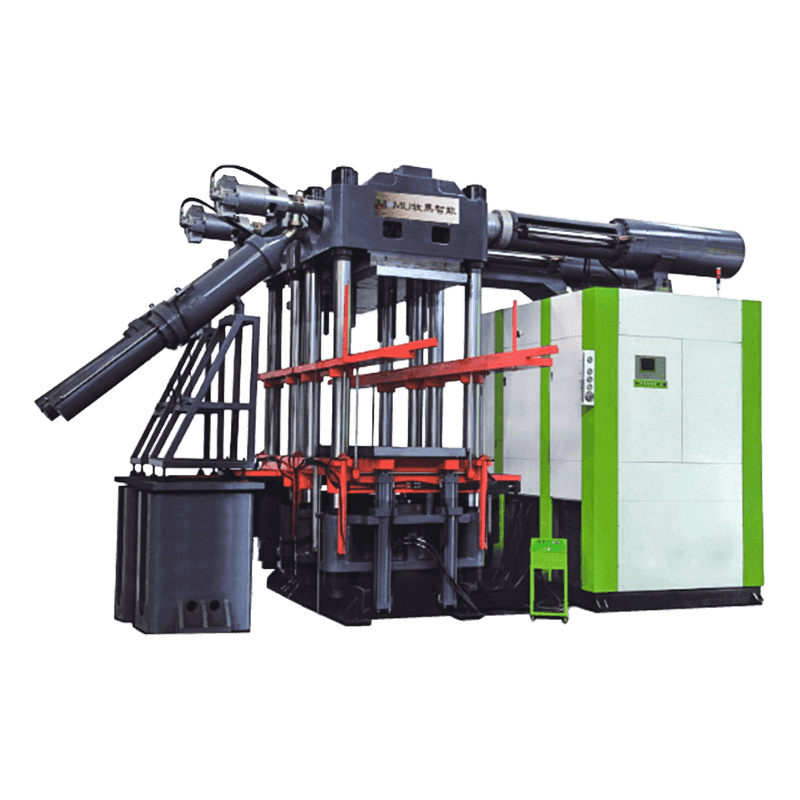
A gummisprøytestøpemaskin forvandler rågummiblanding til ferdige deler ved å tvinge oppvarmet materiale inn i en lukket form under høyt trykk. I motsetning til kompresjonsstøping, som er avhengig av manuell formlasting og lengre herdesykluser, automatiserer sprøytestøping materialmating, plastisering og skuddkontroll, noe som resulterer i raskere syklustider og mer konsistente deldimensjoner over store produksjonsserier.
Prosessen starter når rågummi, typisk i stripe- eller pelletform, kommer inn i en oppvarmet tønne gjennom en trakt. En roterende skrue inne i tønnen blander og mykner materialet når det beveger seg fremover, og bygger trykk til det er klart til å injiseres i et lukket formhulrom. Når formen fylles, holder maskinen trykket mens gummien herder under varme, hvoretter formen åpnes og den ferdige delen kastes ut automatisk.
Kjernekomponenter som driver ytelsen
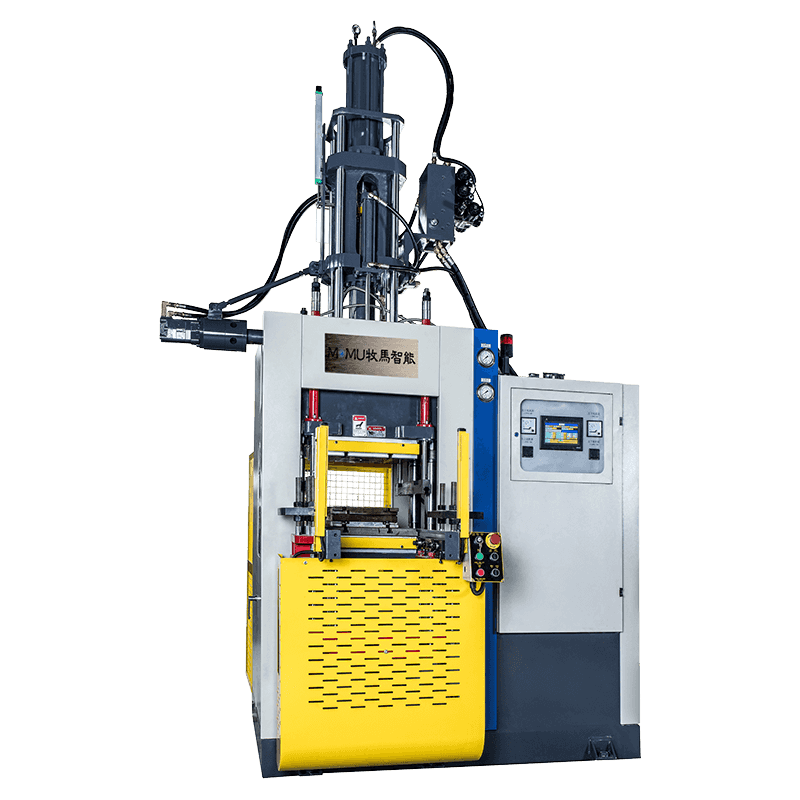
Å forstå hovedkomponentene i en gummisprøytestøpemaskin hjelper operatører og kjøpere med å evaluere utstyrskvaliteten og forutse vedlikeholdsbehov før problemer påvirker produksjonen.
Injeksjonsenhet
Injeksjonsenheten inneholder skruen og tønnen som er ansvarlig for å smelte og skyve gummiblanding inn i formen. Skruedesign, tønnetemperatursoner og injeksjonshastighet påvirker alle hvor jevnt materialet fyller komplekse hulrom uten å fange luft eller etterlate tomrom.
Klemsystem
Klemmesystemet holder formhalvdelene sammen under injeksjon og herding, og motstår det indre trykket som genereres når gummi fyller hulrommet. Utilstrekkelig klemkraft kan forårsake blinkende eller dimensjonsunøyaktigheter, så maskintonnasje må samsvare med formstørrelsen og delens kompleksitet som produseres.
Kontrollsystem
Moderne maskiner bruker programmerbare kontrollere for å styre temperatur, trykk og timing gjennom hver syklus. Dette kontrollnivået reduserer variasjonen mellom skuddene og lar operatørene lagre parametere for forskjellige delenummer, noe som fremskynder overganger mellom produksjonsjobber.
Fordeler fremfor tradisjonelle støpemetoder
Produsenter som bytter fra kompresjons- eller overføringsstøping til sprøytestøping ser vanligvis forbedringer på tvers av flere driftsområder, spesielt når de produserer middels til store volumer av gummikomponenter.
- Kortere syklustider på grunn av automatisert materialmating og presis skuddkontroll
- Redusert materialavfall siden injeksjon gir kun det nødvendige volumet per skudd
- Bedre dimensjonskonsistens på tvers av store produksjonspartier
- Lavere arbeidskrav siden lasting og utkasting i stor grad er automatisert
- Forbedret overflatefinish og færre defekter som luftlommer eller ufullstendige fyllinger
Vanlige applikasjoner på tvers av bransjer
Gummisprøytestøpemaskiner produserer komponenter for et bredt spekter av sektorer der presisjon og repeterbarhet betyr noe. Bilprodusenter bruker dem til tetninger, pakninger og foringer, mens produsenter av medisinsk utstyr stoler på dem for grep, stoppere og andre komponenter som krever stramme toleranser. Forbruksvarerbedrifter bruker også sprøytestøpte gummideler til gjenstander som håndtak, støtfangere og beskyttelsesdeksler, der jevn kvalitet på tvers av tusenvis av enheter er avgjørende.
Sammenligning av injeksjon, kompresjon og overføringsstøping
Tabellen nedenfor fremhever hvordan gummisprøytestøping sammenlignes med to andre vanlige støpemetoder, og hjelper produsenter med å bestemme hvilken prosess som passer deres produksjonsmål.
| Faktor | Sprøytestøping | Kompresjonsstøping | Overføringsstøping |
| Syklustid | Kort | Lang | Moderat |
| Materialavfall | Lavt | Høy | Moderat |
| Automatiseringsnivå | Høy | Lavt | Moderat |
| Best for | Høy Volume | Enkle deler | Presisjonsdeler |
Vedlikeholdspraksis som forlenger maskinens levetid
Konsekvent vedlikehold holder en gummisprøytestøpemaskin i gang effektivt og forhindrer kostbar nedetid. Slitasje på skruer og tønner bør inspiseres regelmessig, siden oppbygging eller riss kan påvirke materialflyten og delens kvalitet over tid. Varmeelementer og temperatursensorer krever også periodisk kalibrering for å sikre at herdeprosessen forblir nøyaktig gjennom hver syklus.
Muggpleie
Former bør rengjøres etter hver produksjonskjøring for å fjerne gummirester som kan påvirke overflatefinishen på fremtidige deler. Spesielt ventilasjonskanaler trenger regelmessig oppmerksomhet, da blokkerte ventiler ofte forårsaker innestengt luft og ufullstendige fyllinger.
Hydrauliske og elektriske systemer
Rutinekontroller av hydraulikkvæskenivåer, tetninger og elektriske koblinger hjelper til med å unngå uventede sammenbrudd. Mange produsenter planlegger forebyggende vedlikehold basert på syklusteller snarere enn kalendertid, siden maskinslitasje korrelerer nærmere med bruk enn med medgåtte dager.
Velge riktig maskin for din operasjon
Å velge en gummisprøytestøpemaskin innebærer å matche klemmetonnasje, skuddstørrelse og skruedesign til de spesifikke delene som produseres. Fasiliteter som kjører bestillinger med høy miks og lavt volum kan prioritere raske overgangsfunksjoner og fleksible kontrollsystemer, mens de som produserer store partier av en enkelt del ofte fokuserer på å maksimere syklushastigheten og minimere materialavfall.
Å jobbe tett med utstyrsleverandører for å vurdere delens geometri, forventet produksjonsvolum og tilgjengelig gulvplass kan bidra til å begrense riktig maskinstørrelse og konfigurasjon, og til slutt støtte mer effektiv og pålitelig langsiktig produksjon.