Søk

Hvis du noen gang har fanget det svake, skarpe hintet av svidd som driver av en varm tønne, kjenner du allerede til problemet. FIFO injeksjonsmaskin er bygget for å løse. Gummi og silikonforbindelser er ikke som termoplast. De begynner å kurere i det øyeblikket de møter varme, og hvert ekstra minutt en forbindelse bruker på å vente inne i en varm tønne, skyver den litt nærmere en tilstand der den ikke lenger vil flyte slik den skal. FIFO, forkortelse for først inn først ut, låner et prinsipp fra lagerlogistikken og bruker det inne i injeksjonsenheten: materialet som først kommer inn i fatet skal også være materialet som når formen først.
Hva FIFO egentlig betyr inne i en gummiinjeksjonsmaskin
I dagligdagse samtaler høres FIFO ut som sunn fornuft. I maskindesign beskriver den et spesifikt internt arrangement. Blandingen kommer inn i mykningssonen, varmes og homogeniseres, og skyves deretter fremover i formen i samme rekkefølge som den kom. Ingenting henger igjen i et hjørne av tønnen og venter på tur.
Ikke alle injeksjonsenheter oppfører seg på denne måten. I en konvensjonell frem- og tilbakegående skrue-design gjør en skrue to jobber: den mykner sammensetningen og den injiserer den. Når skruen dreies og trekkes tilbake, samler det seg materiale foran spissen, og en del av materialet kan forbli der i flere sykluser. Fronten av skruen blir et lite reservoar hvor eldre blanding gjentatte ganger skyves tilbake og blandes med fersk blanding. Det er praktisk for maskinbyggere og helt akseptabelt for mange plaster, men gummi er langt mindre tilgivende for det.
En FIFO-enhet skiller de to jobbene. Plastisering skjer på ett sted, injeksjon skjer på et annet, og volumet av forbindelsen som venter mellom dem forblir lite og forutsigbart.
Hvordan en FIFO-injeksjonsenhet flytter materiale, trinn for trinn
Å gå gjennom en syklus gjør forskjellen lettere å se. På en totrinns FIFO-enhet ser sekvensen vanligvis slik ut:
- Fôring. Forbindelsen trekkes inn i mykgjøringsskruen eller fylleren og flyttes fremover under kontrollert skjærkraft og temperatur.
- Plastisering. Skruen roterer, mykgjør og homogeniserer massen uten å la den nærme seg herdetemperatur.
- Overføre. Det målte volumet går inn i et separat injeksjonskammer som sitter foran et stempel. Det kammeret fylles friskt hver syklus.
- Injeksjon. Stempelet går frem og driver hele skuddet inn i hulrommet i ett jevnt slag, så det første materialet inn er det første materialet gjennom porten.
- Bedring. Stempelet trekkes tilbake, skruen forbereder neste skudd, og syklusen starter på nytt med et stort sett tomt injeksjonskammer.
Fordi kammeret tømmes for hvert skudd, er oppholdstiden for en gitt partikkel kort, repeterbar og lett å estimere, noe som er nøyaktig hva varmefølsom gummi trenger.
FIFO- og ikke-FIFO-injeksjonsenheter side om side
Forskjellen vises sjelden på et navneskilt. Det vises i skraprapporter, hulromstrykkkurver og hvor ofte en operatør må rense et fat. Tabellen nedenfor oppsummerer hvor de to designene vanligvis skilles.
| Sammenligningspunkt | FIFO-injeksjonsenhet | Ikke-FIFO injeksjonsenhet |
|---|---|---|
| Materiell oppholdstid | Kort og repeterbar; hvert skudd er et nytt volum | Lengre og ujevnt; materiale nær skruespissen kan holde seg varmt i flere sykluser |
| Sviding risiko | Lavere, fordi varmehistorien er kontrollert | Høyere, spesielt på langsomme sykluser |
| Skuddvekt konsistens | Stabil; stempelet forskyver et definert volum | Kan drive ettersom puten foran skruen endres |
| Herdetilstand ved porten | Ensartet over skuddet | Variabel; eldre materiale kan allerede være delvis videreført |
| Skrap og blits | Vanligvis lavere på store eller tynnveggede deler | Ofte høyere og vanskeligere å forutsi |
| Bytte og rensing | Enklere; lite gjenværende forbindelse gjenstår | Krever grundig rensing mellom forbindelser |
| Typisk best passform | Varmefølsomme forbindelser, lange strømningsveier, kvalitetskritiske deler | Enkle, kortsyklusdeler laget av robuste forbindelser |
Hvilke forbindelser og deler får mest ut av FIFO
FIFO lønner seg når en forbindelse har et smalt sikkerhetsvindu mellom å flyte godt og begynne å herde. Høykonsistent silikongummi, natur- og nitrilgummikvaliteter med raske akseleratorer og blandinger fylt med varmefølsomme tilsetningsstoffer hører alle i den kategorien. Når injeksjonsslaget er sakte fordi en del er stor eller veggseksjonen er tynn, gir en ikke-FIFO-tønne materialet foran på skruen ekstra minutter med varme det aldri har bedt om. En FIFO-enhet fjerner denne variabelen.
Delgeometri er også viktig. Lange løpere, verktøy med flere hulrom og deler med sjenerøs veggtykkelse forlenger tiden mellom plastisering og hulromfylling. Oljetetninger, tetningslisthjørner, silikonisolatorer og hule foringsrør er gode eksempler på arbeid der en forutsigbar varmehistorie viser seg som færre korte skudd og jevnere dimensjoner. Den samme logikken gjelder for flytende silikongummi sprøytestøping , hvor materialet er enda mer følsomt for tid ved temperatur enn solid gummi.
Tilpasse enheten til maskinoppsettet
Injeksjonsprinsippet er bare halve avgjørelsen. Hvordan maskinen sitter i anlegget ditt, og hvordan deler lastes, avgjør ofte om en FIFO-enhet gir den fordelen du forventer. Hvis operatører laster inn innsatser eller metallbøssinger fra siden og formen åpner horisontalt, holder en horisontal maskin med en FIFO-injeksjonsenhet både lastebevegelsen og materialbanen enkel.
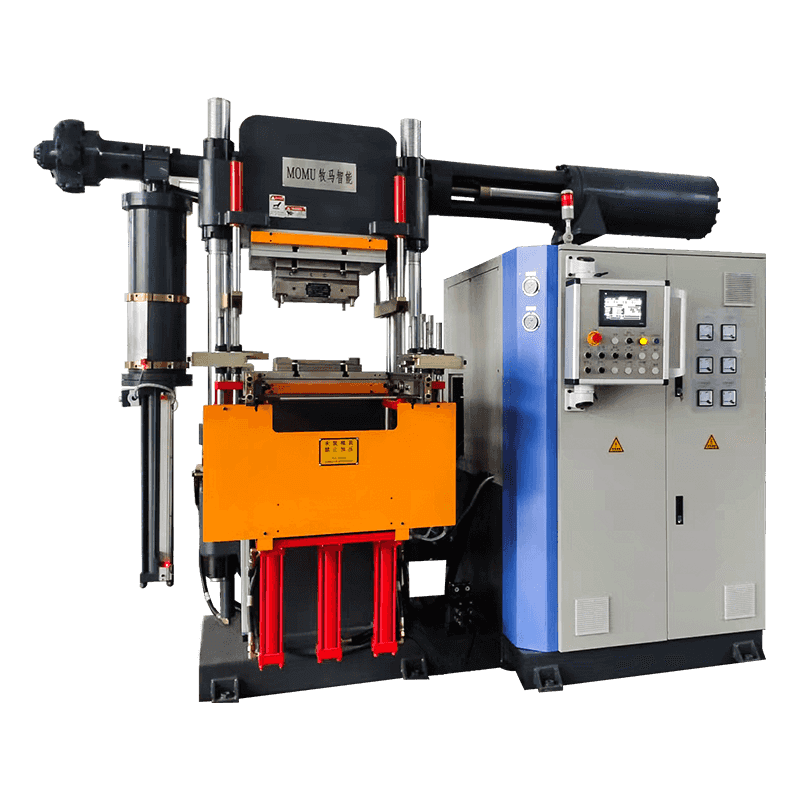
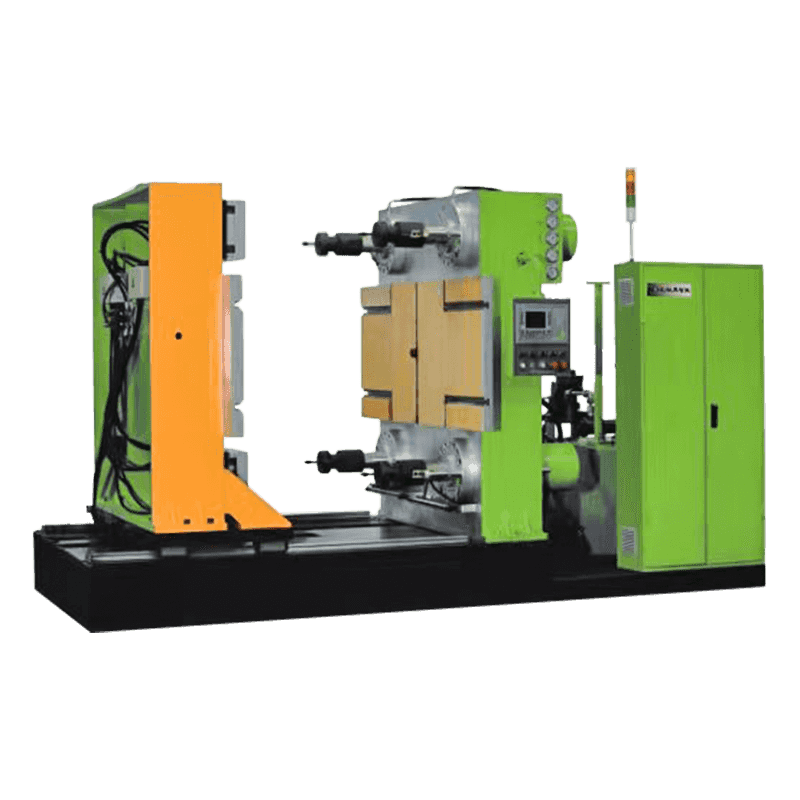
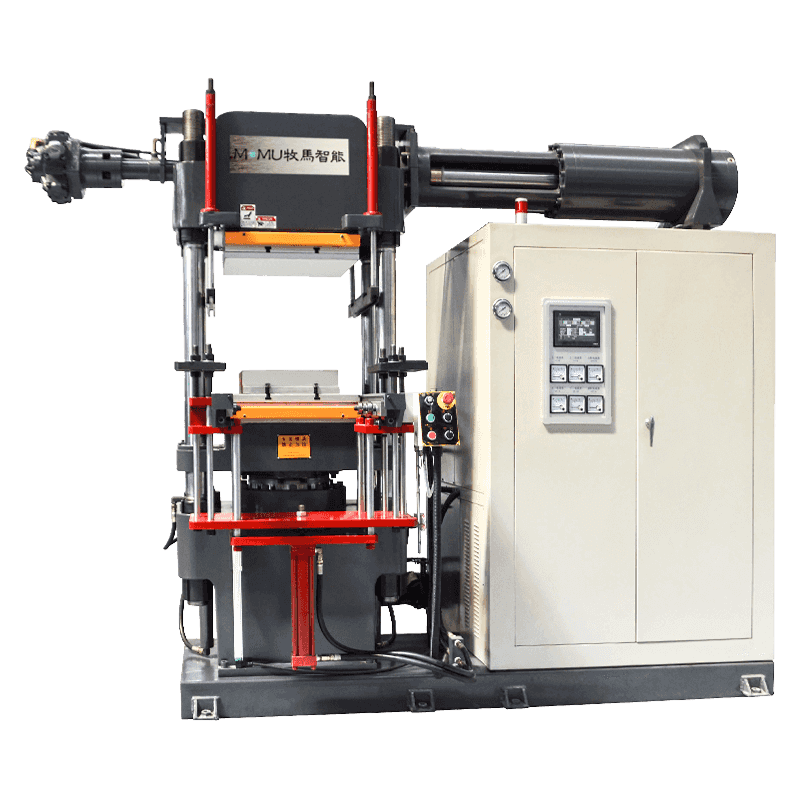 Horisontal sprøytestøpemaskin for gummi og silikon Horisontal sprøytestøpemaskin av gummi og silikon med FIFO-injeksjon, kaldløperdesign og presisjons-injeksjonsvolumkontroll for automatisert presisjonsproduksjon. Se produkt →
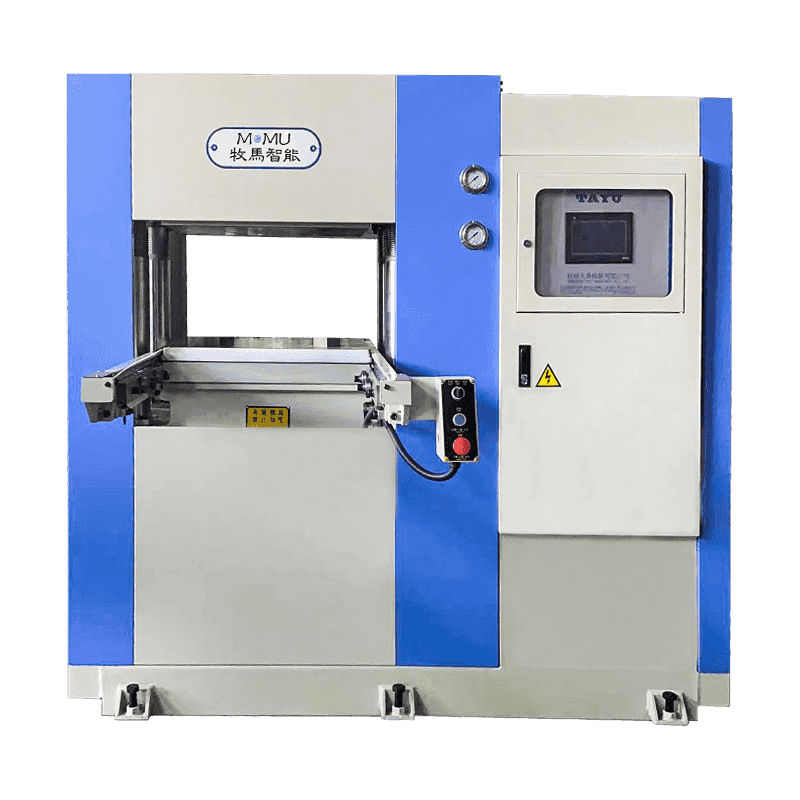
Vertikale maskiner passer til arbeidsplasser hvor formskillelinjen skal være parallell med gulvet, som innsatstung produksjon eller celler hvor pressen sitter inne i et større samlebånd. En vertikal FIFO-enhet lar tyngdekraften hjelpe til med innsatsplasseringen, samtidig som plastisering og injeksjon holdes adskilt.
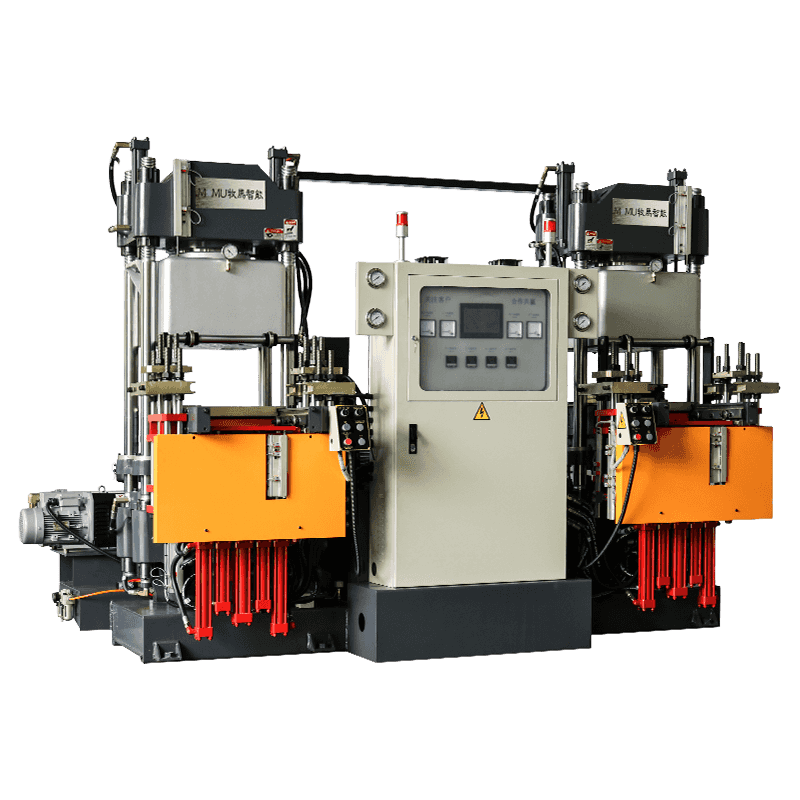
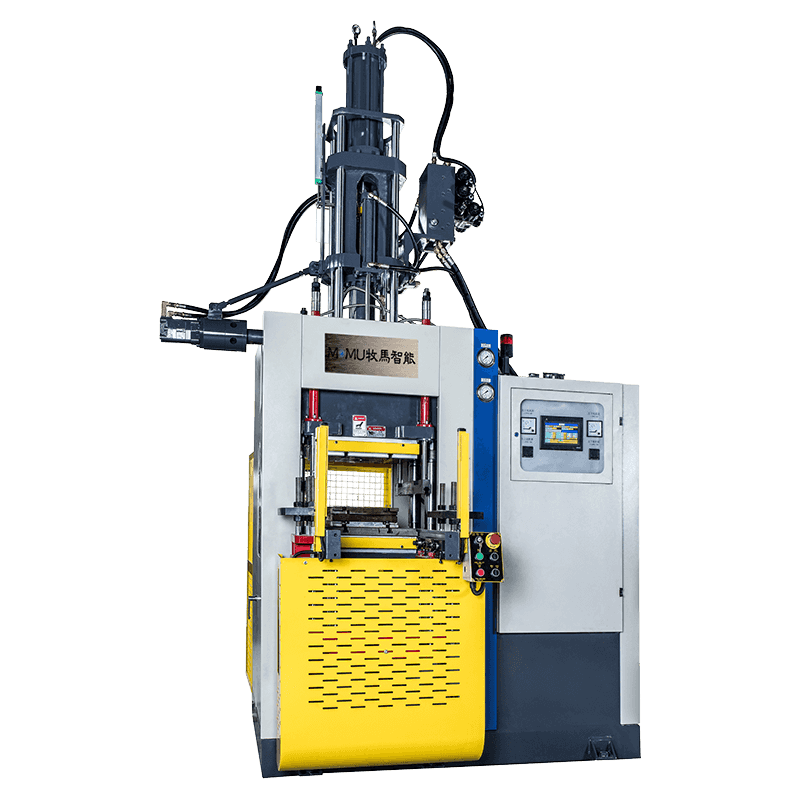 Vertikal sprøytestøpemaskin for gummi og silikon Vertikal sprøytestøpemaskin for gummi og silikon for presisjons komplekse deler, med rask injeksjon, høyt trykk og avansert kontroll for jevn produksjon. Se produkt →
Velge en FIFO-injeksjonsmaskin for anlegget ditt
Når du sammenligner tilbud, fortjener injeksjonsenheten samme oppmerksomhet som klemkraft og platestørrelse. Spør hvor mye blanding som sitter i injeksjonskammeret mellom skuddene, hvor lenge materialet holder seg varmt, og hvordan maskinen håndterer en stoppet syklus. En enhet som tømmes rent etter hvert skudd er langt lettere å starte på nytt enn en som etterlater en varm pute.
Det hjelper også å sjekke de praktiske tallene: maksimalt skuddvolum mot den tyngste delen, plastiserende kapasitet mot syklustiden din, og om temperaturkontrollsonene samsvarer med blandingen du kjører oftest. Like viktig er hva som skjer etter levering. En leverandør med eget serviceteam og reservedelsnettverk vil holde liv i en FIFO-fordel i årevis, mens en maskin kjøpt på pris alene kan miste den i løpet av måneder. Det er der vår egen tilnærming kommer fra, å ha bygget gummiinjeksjonsutstyr for støpere som kjører svært forskjellige blandinger og delfamilier.
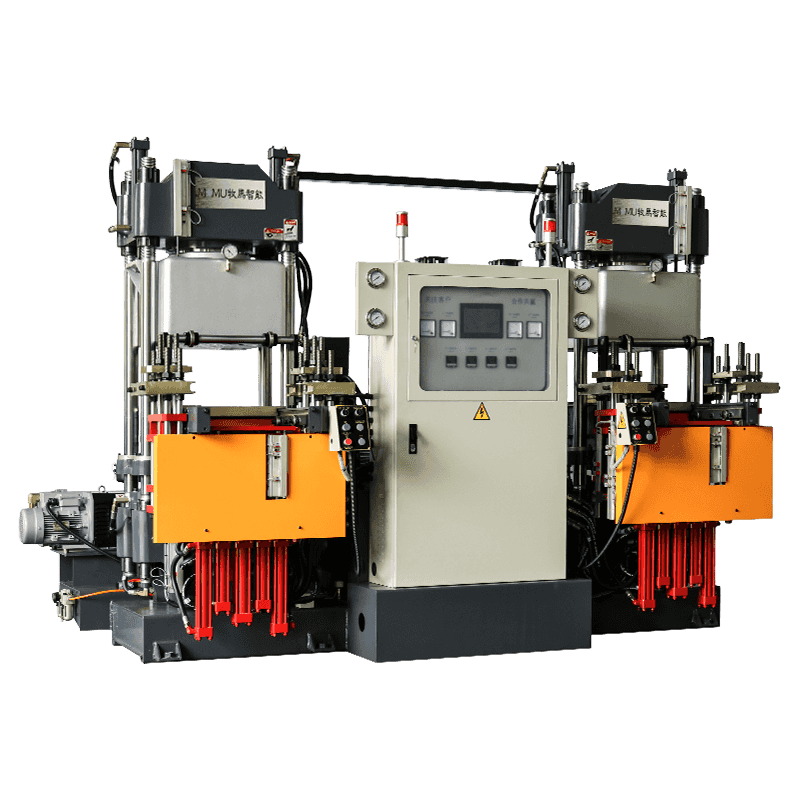
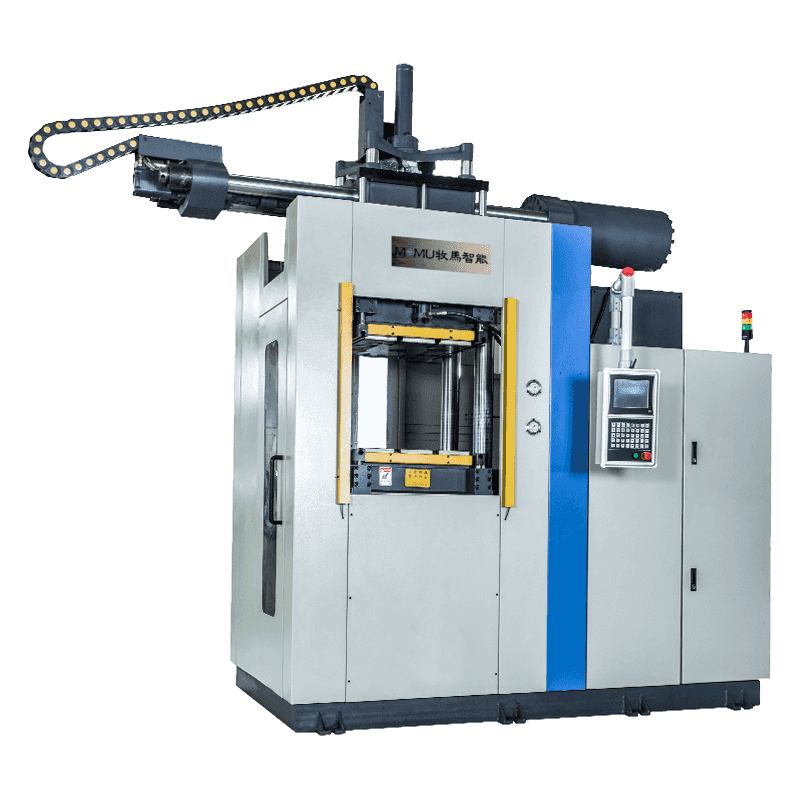 Først inn først ut gummi og silikon sprøytestøpemaskin FIFO sprøytestøpemaskin for gummi og silikon tilgjengelig i horisontale og vertikale konfigurasjoner, med PLC tre-trinns kontroll for fleksibel, konsistent produksjon. Se produkt →
Enkle vaner som beskytter FIFO-fordelen
Selv den best utformede injeksjonsenheten kan undergraves av rutinemessig praksis. Noen få vaner holder fordelen intakt.
- Registrer den faktiske oppholdstiden for hver forbindelse og se gjennom den hver gang en syklus bremses.
- Kontroller tønne- og kammertemperaturer med en kontaktprobe, ikke bare med kontrolleren.
- Skyll injeksjonskammeret etter en lang stans i stedet for å skyve det første skuddet inn i et godt hulrom.
- Se fôringssonen for brodannelse, fordi ujevn fôring forstyrrer ordensmaterialet som kommer inn i tønnen.
- Hold en logg over skuddvekten mot settpunktet slik at avdrift oppdages før det blir skrap.
Spørsmål vi hører fra Molders
Er en FIFO-enhet alltid det beste valget?
Ikke automatisk. Hvis delene dine er små, syklusene dine er korte, og sammensetningen din tåler et bredt varmevindu, kan en enklere design være helt økonomisk. FIFO fortjener sin plass når oppholdstid er en reell risiko for kvaliteten.
Kan en FIFO-injeksjonsenhet kjøre flytende silikon?
Ja, og det er ofte den foretrukne ordningen. Flytende silikon herder raskt ved forhøyet temperatur, så å begrense hvor lenge et målt volum venter i et varmt kammer gir deg et bredere behandlingsvindu og mer konsekvent hulromfylling.
Hjelper FIFO når maskinen mater en automatisert linje?
Det gjør den, fordi automatisering fjerner operatøren som pleide å legge merke til en langsom syklus eller en stigende skuddvekt. Forutsigbar materiell atferd blir den eneste sikringen, noe som er en del av årsaken integrering av gummistøpeutstyr i automatiserte produksjonslinjer belønner maskiner med korte, repeterbare oppholdstider.
FIFO er ikke et markedsføringsmerke; det er en beskrivelse av hvordan materiale går gjennom en maskin, og det er noe du kan verifisere med en stoppeklokke og en temperatursonde. Hvis din nåværende prosess bekjemper svie, korte skudd eller vekter som vandrer med noen få gram hvert skift, er injeksjonsenheten et rimelig sted å begynne å lete. Fortell oss hva du former og hvordan syklusene dine går, så hjelper vi deg med å vurdere om en FIFO-injeksjonsmaskin er det riktige svaret for gulvet ditt, eller om pengene dine er bedre brukt andre steder.