Søk

Spør en gummistøper hva som gjør en sprøytestøpemaskin verdt prisen, og svaret er sjelden malingen eller navneskiltet. Det er om skudd nummer ett tusen ser nøyaktig ut som skudd nummer ti. Det er grunnen til at flere og flere kjøpere nå søker etter FIFO-leverandører av gummisprøytestøpemaskiner: disse fire bokstavene beskriver en presis idé om hvordan blandingen skal bevege seg gjennom et fat, og den ideen dukker opp direkte i skraphastigheter, herdekonsistens og overgangstid.
Momu har bygget gummi- og silikonstøpeutstyr siden 2016, og på den tiden har vi sett uttrykket gå fra ingeniøravdelinger til innkjøpskontorer. Denne guiden forklarer hva FIFO egentlig betyr, hvorfor det er viktig for gummi og flytende silikon, og hvordan du sammenligner leverandører uten å drukne i spesifikasjonsark.
Hva FIFO betyr i en gummisprøytestøpemaskin
På en konvensjonell frem- og tilbakegående skruemaskin gjør skruen to jobber samtidig: den mykner blandingen og skyver den deretter inn i formen. Materialet som til slutt forlater tønnen kan ha kommet inn i det for tjue minutter siden, mens materialet rett bak det kom inn for bare et minutt siden. Når hvert skudd trekker fra et annet lag av løpet, varierer oppholdstiden, og det samme gjør tilstanden til blandingen i injeksjonsøyeblikket.
En FIFO-injeksjonsenhet skiller disse to jobbene. En mykningsskrue smelter og homogeniserer blandingen og mater den videre inn i et separat injeksjonskammer, hvor et stempel skyver den inn i formen. Fordi kammeret fylles fra den ene enden og tømmes fra samme ende, bruker hvert skudd det eldste materialet først, akkurat som en kø. Ingenting sitter på baksiden av fatet og overkoker sakte, og ingenting friskt blir injisert før det virkelig er klart.
Det praktiske resultatet er en mye smalere spredning i blandingstemperatur, viskositet og herdetilstand fra skudd til skudd, som er nøyaktig hva gummideler med tett toleranse krever.
Hvorfor FIFO-geometri er viktig for gummi- og silikonforbindelser
Gummiforbindelser er varmefølsomme. Akseleratorer og herdere begynner å reagere når materialet når en viss temperatur, og den klokken kan ikke tilbakestilles. I en tønne med ujevn oppholdstid kanter en del av batchen mot svidd mens en annen del fortsatt er kald; symptomet vises senere som flytemerker, svake strikkelinjer, overflødig blink eller en kur som varierer på tvers av formen.
Effekten er sterkest med flytende silikongummi og høyhardhetsblandinger. LSR herder raskt og kan ikke omarbeides, så en maskin som holder materiale for lenge i fatet sløser med det. FIFO-enheter forkorter også material- og fargeskifter, fordi mindre stoff blir igjen for å rense. Det er ikke en liten besparelse på en maskin som kan bytte materiale flere ganger i uken.
Ingenting av dette gjør FIFO til det rette svaret for hver del, men for tynnveggede, høypresisjons- eller varmefølsomme forbindelser er det vanligvis.
Hvordan dømme en FIFO-leverandør av gummisprøytestøping
Spesifikasjonsark ser like ut, så det hjelper å sammenligne leverandører på punktene som faktisk avgjør om maskinen tjener penger for deg:
- Injeksjonsvolum og skuddvektområde, målt mot din tyngste og letteste del, ikke din gjennomsnittlige del.
- Klemkraft og platestørrelse, inkludert om formen din passer med plass til vakuumplater eller ejektorsystemer.
- Skrue- og tønnemetallurgi, og hvor mange temperatursoner som styrer mykningsskruen og injeksjonskammeret hver for seg.
- Kontrollplattformen: reseptlagring, herdetidsovervåking, trendregistrering og et åpent grensesnitt for anleggsdata.
- Automatiseringsberedskap, fra robotgrensesnitt til transportbånd og signaler fra forming.
- Om leverandøren vil kjøre din egen blanding og returnere prøver, sykluskurver og en ekte skuddvekts repeterbarhetstall.
- Reservedelslager, responstid og teknisk dokumentasjon på ditt språk.
En leverandør som svarer på disse spørsmålene med data i stedet for adjektiver, er vanligvis den hvis maskin fortsatt vil fungere problemfritt om ti år.
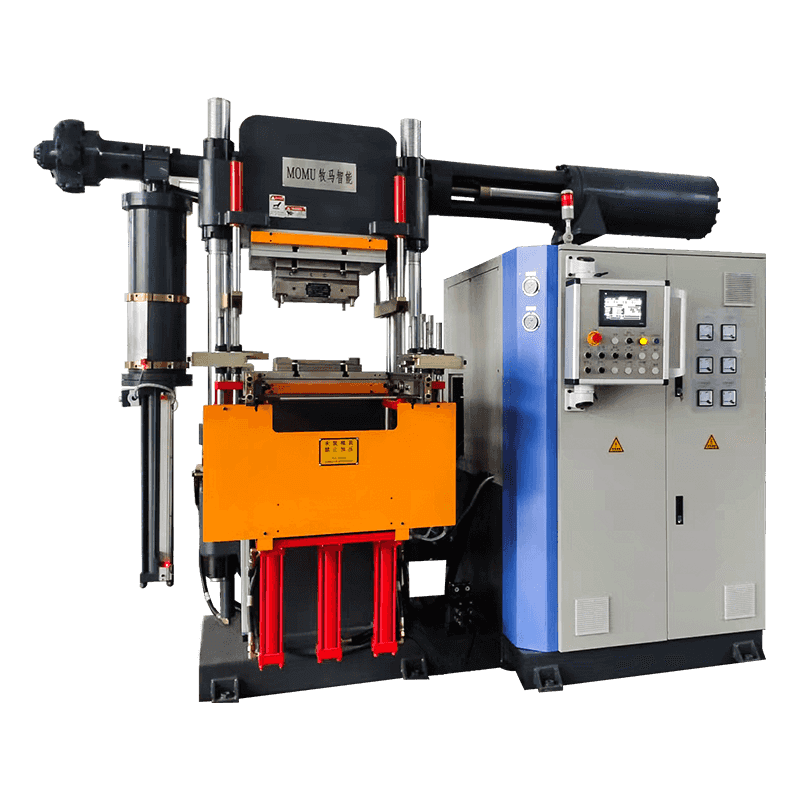
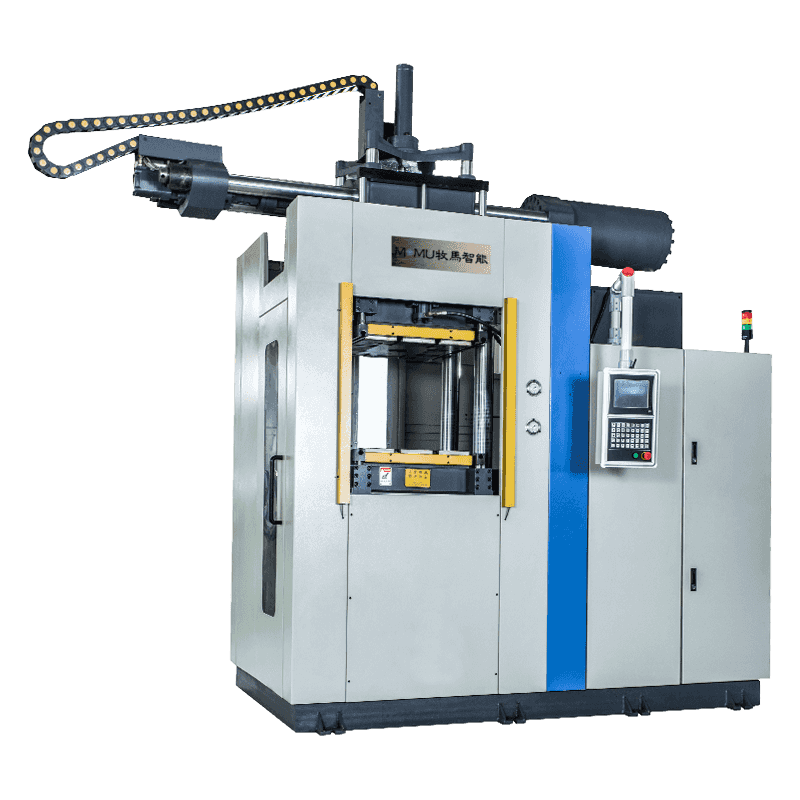 Først inn først ut gummi (silikon) sprøytestøpemaskin Ensylindret horisontal Vareenhet TGD-100 TGD-155 TGD-210 TGD-260 TGD-330 TGD-395 TGD-440 TGD-550 Klemkraft TON 100 155 210 260 330 395 440 550... Se produkt →
Maskinkonfigurasjoner: Vertikal, Horisontal og Vinkeltype
FIFO beskriver injeksjonsprinsippet; rammen beskriver hvordan maskinen passer inn i anlegget ditt. Vertikale maskiner klemmer seg nedover og lar den nedre platen stå åpen, noe som passer til innsatsbelastede deler, flerstasjonsarbeid og fabrikker med begrenset gulvplass. Horisontale maskiner tilbyr større plater og er lettere å koble til roboter og automatisk avforming. Maskiner av vinkeltype gir deg en tilgjengelig vertikal plate uten høydestraff, mens C-rammemaskiner er bygget for produkter som tetningslisthjørner, der formgeometrien er uvanlig.
Det er også verdt å huske at injeksjon ikke alltid er svaret. Tykkseksjonsgummivarer, oljetetninger og mange generelle gummideler produseres fortsatt effektivt på kompresjonspresser eller vakuumvulkaniseringsmaskiner, og en leverandør som forteller deg det er mer nyttig enn en som selger en injeksjonsenhet for hver jobb.
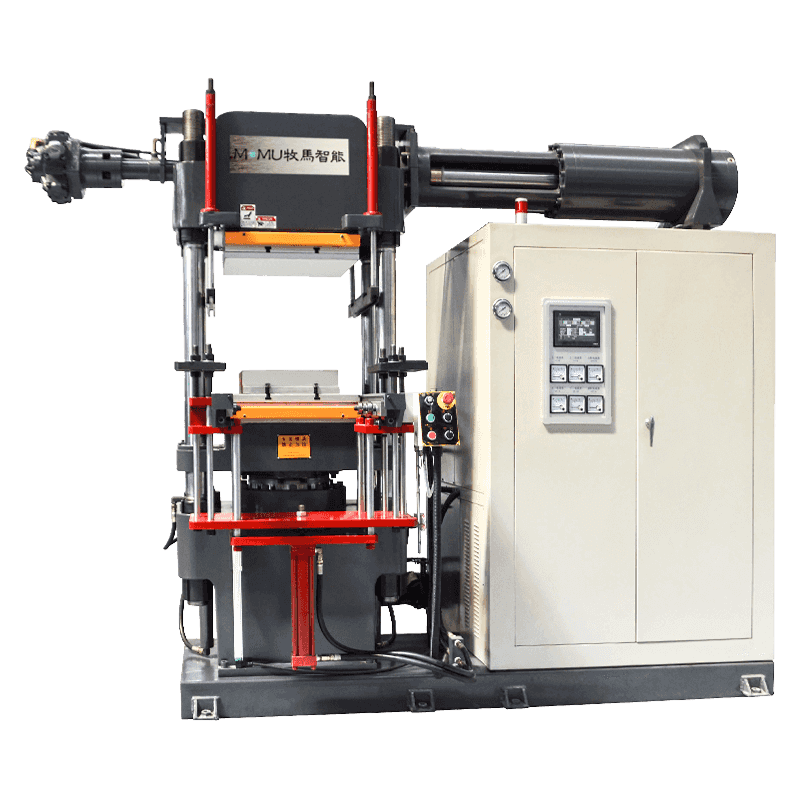
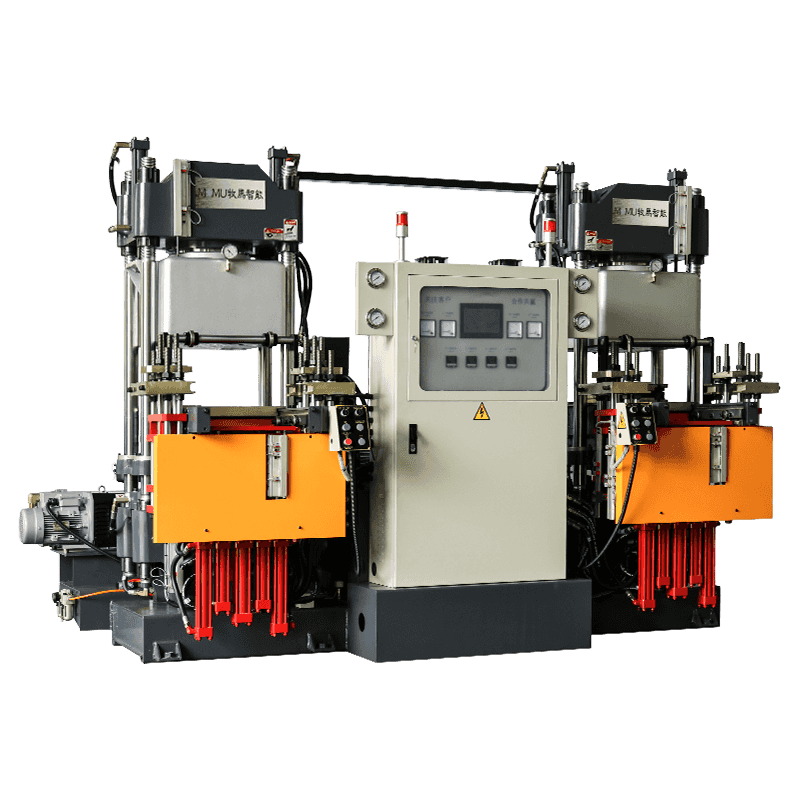
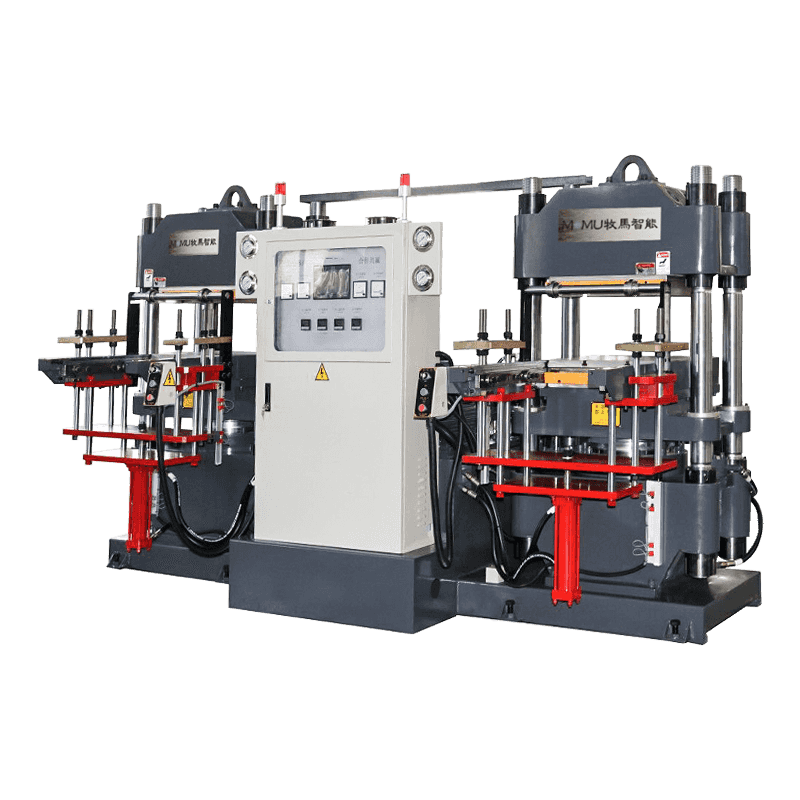
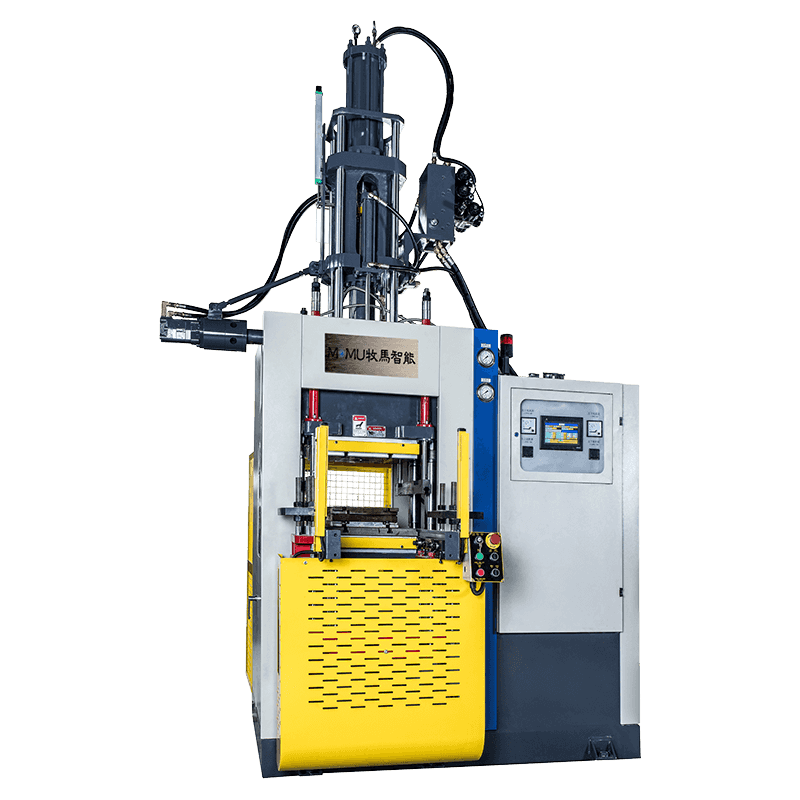 Vertikal gummi (silikon) sprøytestøpemaskin Artikkel Enhet TRV-100 TRV-155 TRV-210 TRV-260 TRV-330 TRV-395 TRV-440 TRV-550 Klemkraft Tonn 100 155 210 260 330 395 440 550 Injeksjonskapasitet 1 0 0 0 0 0 0 0cc 25... Se produkt →
Matche maskinen til delen du produserer
Det beste utgangspunktet for enhver maskinsammenligning er selve delen. En presisjonsoljetetning, et tynnvegget hult silikondeksel, et C-formet tetningslisthjørne og en kraftisolator deler svært lite i formen layout, innsatshåndtering eller herdeprofil. Isolatorer og hule foringsrør trenger for eksempel kontrollert injeksjonstrykk, forsiktig ventilasjon og stabil innspenning, fordi veggseksjonen er tynn og det elektriske behovet ikke gir plass til tomrom eller strømningslinjer.
Ta med tegninger, sammensatte data og målsyklustiden din til samtalen. En leverandør som spør om veggtykkelse og innsatshåndtering før han snakker om pris, stiller de riktige spørsmålene.
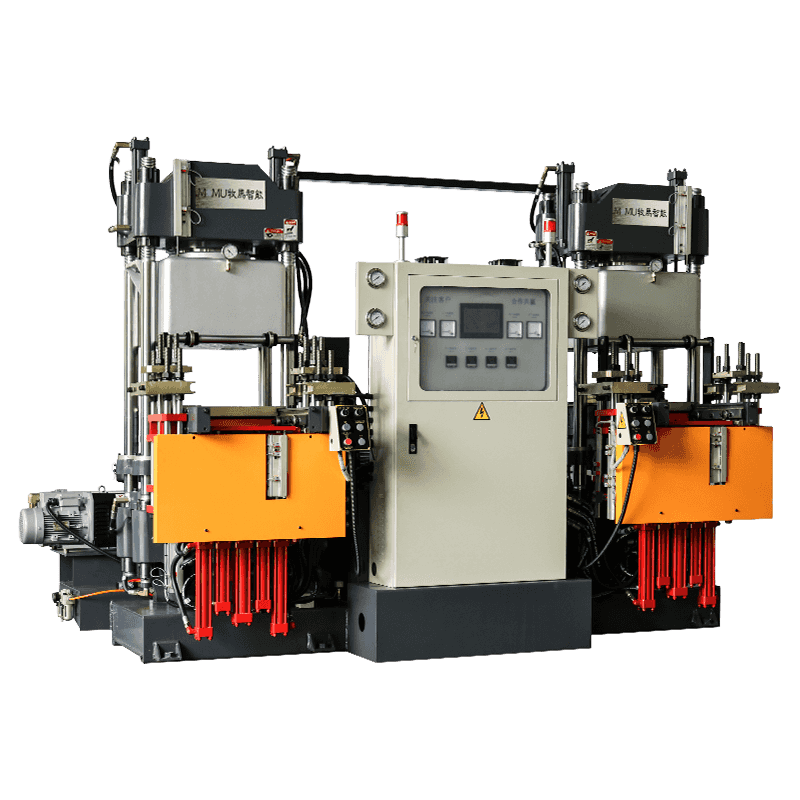
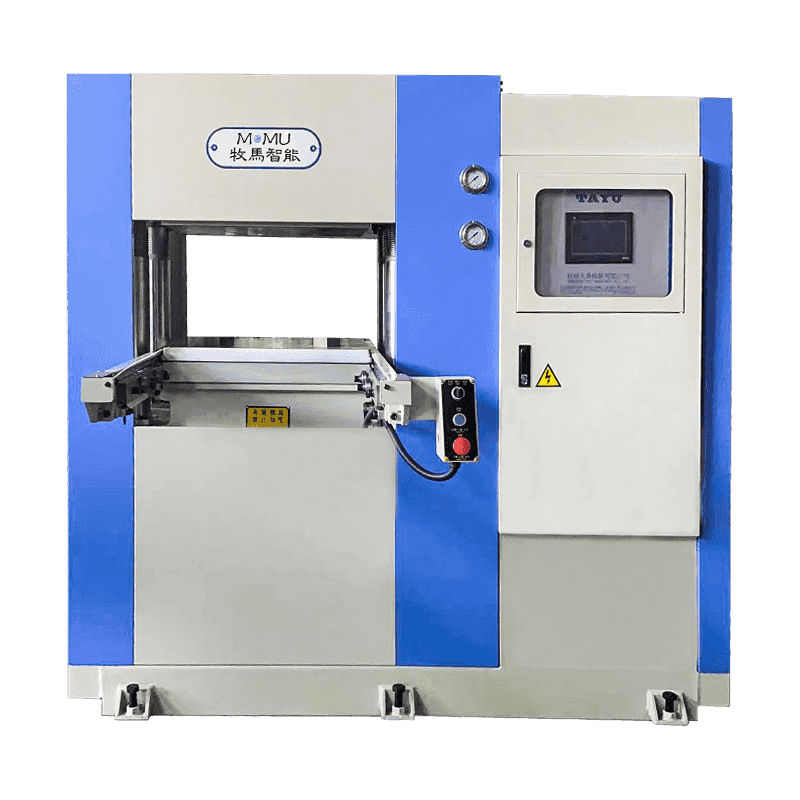
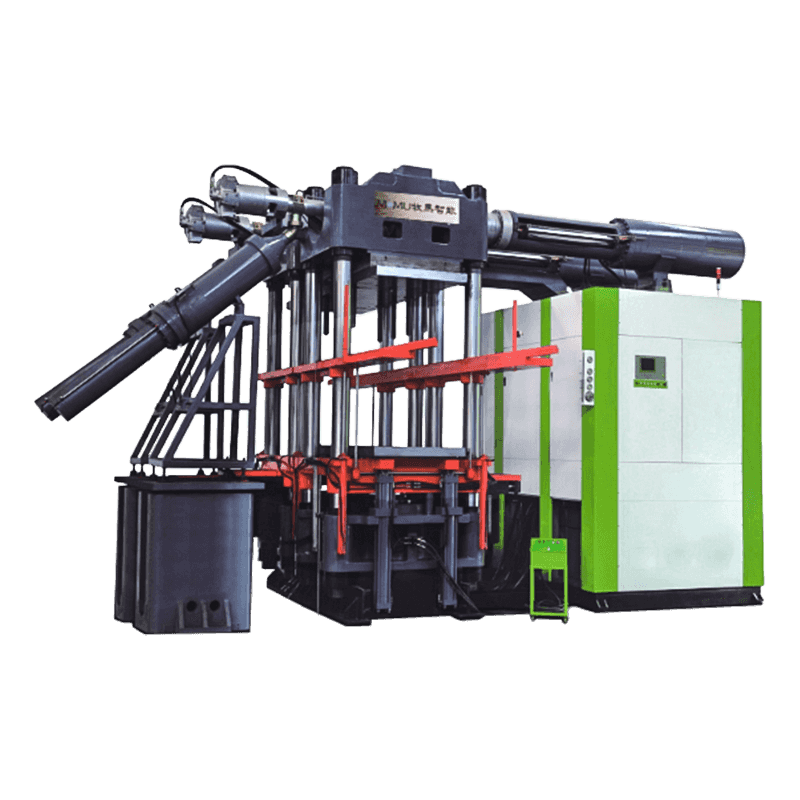 Spesiell sprøytestøpemaskin for silikonisolatorer Artikkel Enhet TRS-330 TRS-550 TRS-1100 TRS-1300 Klemkraft Tonn 330 550 1100 1300 Injeksjonskapasitet cc 5000/8000 10000/13000 25000 25000 250000 mm*20... Heated plate str. Se produkt →
Service, reservedeler og de reelle kostnadene ved nedetid
En formemaskin er en langsiktig ressurs, og leverandørforholdet varer langt lenger enn kjøpet. En partner fire tidssoner unna som ikke kan sende en hydraulisk ventil eller en temperaturregulator blir fort dyr, uansett hvor god maskinen er. Spør om lokale agenter, reservedelslager, fjerndiagnostikk og operatøropplæring før du sammenligner priser.
Det er også verdt å spørre hvordan maskinen vil oppføre seg når anlegget beveger seg mot automatisering. Molders planlegger å koble presser inn i automatiserte produksjonslinjer bør ta opp det emnet under den tekniske gjennomgangen, ikke etter installasjonen, fordi grensesnittsignaler og sikkerhetslogikk er langt lettere å spesifisere på forhånd.
Spørsmål å stille før du bestiller
- Hvilket injeksjonsvolum og klemkraft anbefaler du for min del, og hvilken beregning støtter det valget?
- Kan du kjøre min egen blanding og sende prøver sammen med skuddvekt og syklusdata?
- Hvordan kontrolleres FIFO-injeksjonskammerets temperatur, og hvor mange soner har fatet?
- Hvor lang tid tar en materialbytte, og hvor mye rensemasse går tapt?
- Hvor kommer de hydrauliske, elektriske og tetningskomponentene fra?
- Hva er egentlig inkludert i levering, installasjon, igangkjøring og opplæring?
- Hva dekker garantien, og hvor raskt kan reservedeler nå landet mitt?
Hvorfor kjøpere jobber med Momu
Momu designer og produserer gummiinjeksjonsmaskiner, silikoninjeksjonsmaskiner, vakuumvulkaniseringsmaskiner, flatvulkaniseringspresser og spesialutstyr for BMC, flytende silikon, tetningslister, oljetetninger og kraftisolatorer. Ingeniørene våre jobber med europeisk teknologi og med forskningsinstitutter, og vi bygger hver maskin rundt importerte hydrauliske, elektriske og tetningskomponenter fordi stabilitet og levetid bestemmes av disse delene. Mer enn tusen kunder senere tror vi fortsatt at det ærlige svaret på et teknisk spørsmål er verdt mer enn en rask signatur, og våre agenter over hele Asia, Europa og Sør-Amerika er der for å holde maskinene i gang.
Velge blant FIFO gummisprøytestøpemaskin leverandørene kommer ned til tre spørsmål: kan maskinen håndtere massen min, vil den holde min toleranse, og kan leverandøren støtte den i det neste tiåret? Send oss en deltegning, et sammensatt datablad og din målsyklustid, så vil vi fortelle deg tydelig om en FIFO-injeksjonsmaskin er det riktige svaret for ditt produkt, og hvilken konfigurasjon vi vil anbefale.